Что такое MES и ее основные функциональные блоки

На условном производственным предприятии основные операционные процессы поддерживаются системой ERP, с помощью которой осуществляется управление основными ресурсами предприятия. Но процессы, включенные в системы ERP, прежде всего относятся к «офисным подразделениям». ERP не решает задачи цеха, не закрывает процессы внутри цеха и не обеспечивает надлежащую информатизацию цеховых сотрудников. Международная практика говорит о том, что в таких случаях необходимо внедрять системы класса MES. Это системы, которые используются непосредственно в цехе: от оператора до мастера, диспетчера и сотрудников ОТК.
MES (от англ. Manufacturing Execution System – система выполнения производства или производственная исполнительная система) – это информационная система обеспечивающая производственный процесс начиная с уровня управления цехом и до уровня выполнения работ на отдельном производственном центре внутри цеха.
Если говорить о современном автоматизированном производстве, то здесь также присутствуют системы SCADA, которые непосредственно управляют производственным оборудованием.
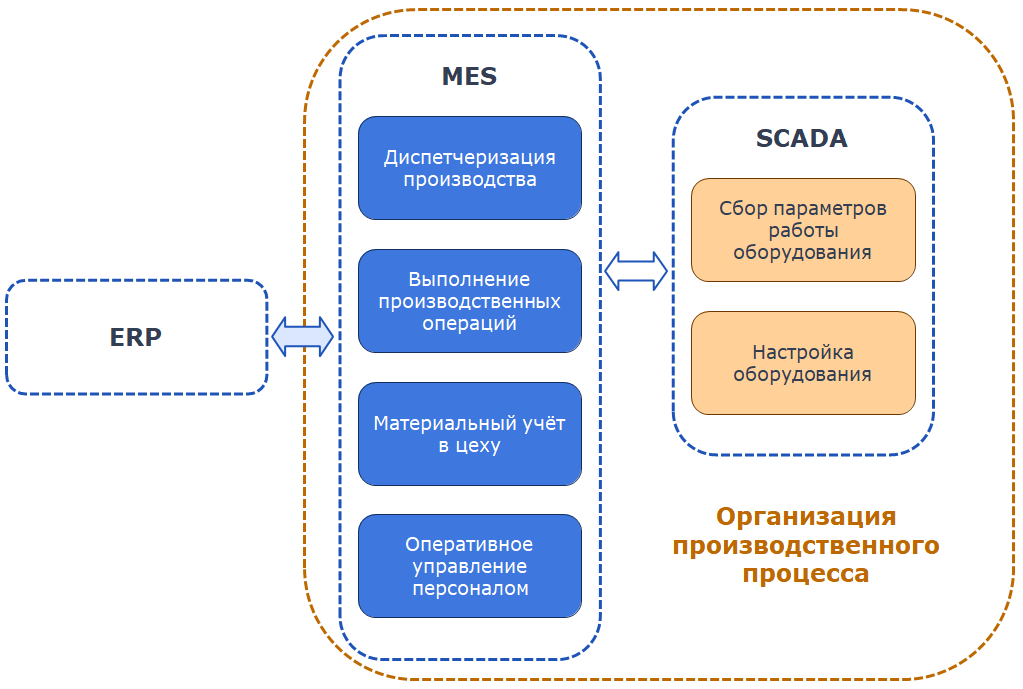
Можно выделить следующие функциональные блоки MES:
Диспетчеризация производства. Это планирование текущей и ближайших смен, определение того, какой производственный центр будет выполнять какие задачи, в какой последовательности, и кто из сотрудников будет на нем работать.
Выполнение производственных операций. Это не про учет, а про саму технологию выполнения: как конкретному сотруднику на конкретном оборудовании выполнять текущую операцию, вплоть до конкретных действий с описанием их выполнения и контроля.
Материальный учет в цехе. Это не складской учет в привычном виде, а идентификация и локализация материалов и полуфабрикатов внутри цеха и на прицеховых складах.
Оперативное управление персоналом. Кадровый учет, как правило, ведется постфактум. А для обеспечения работы цеха важно понимать ситуацию «здесь и сейчас»: кто вышел на смену, кто не вышел или выйдет, но с задержкой, кого и кем можно заменить.
Диспетчеризация производства
Нужно отметить, что внедрение систем класса MES может существенно повлиять на организацию производственного процесса и даже кардинально ее изменить.
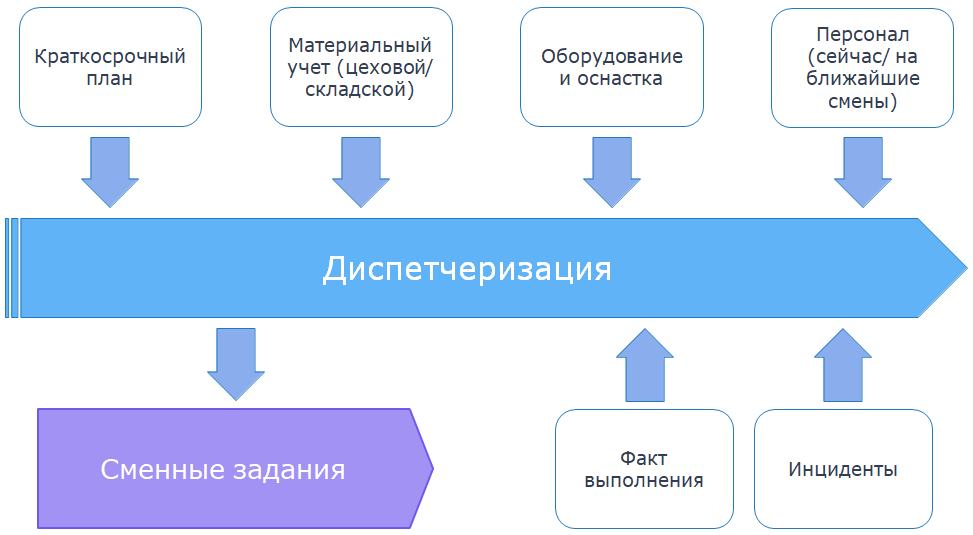
Диспетчеризация строится на основании краткосрочного производственного плана. Он может поступать из ERP или из систем класса APS. Учитывается достаточность материальных ресурсов, готовность оборудования и оснастки, наличие персонала. На основании всех этих факторов диспетчер формирует сменные задания.
Обычно такие задания формируются на несколько смен вперед – иногда до недели. В процессе смены задания могут актуализироваться с учетом отклонений. Производство может отставать или, наоборот, идти с опережением, происходят различные инциденты, на которые сотрудники должны реагировать. Поэтому диспетчер должен оперативно корректировать как будущие сменные задания, так и текущие – то, что выполняется прямо сейчас на рабочих центрах.
Пример «Кухня»: диспетчеризация
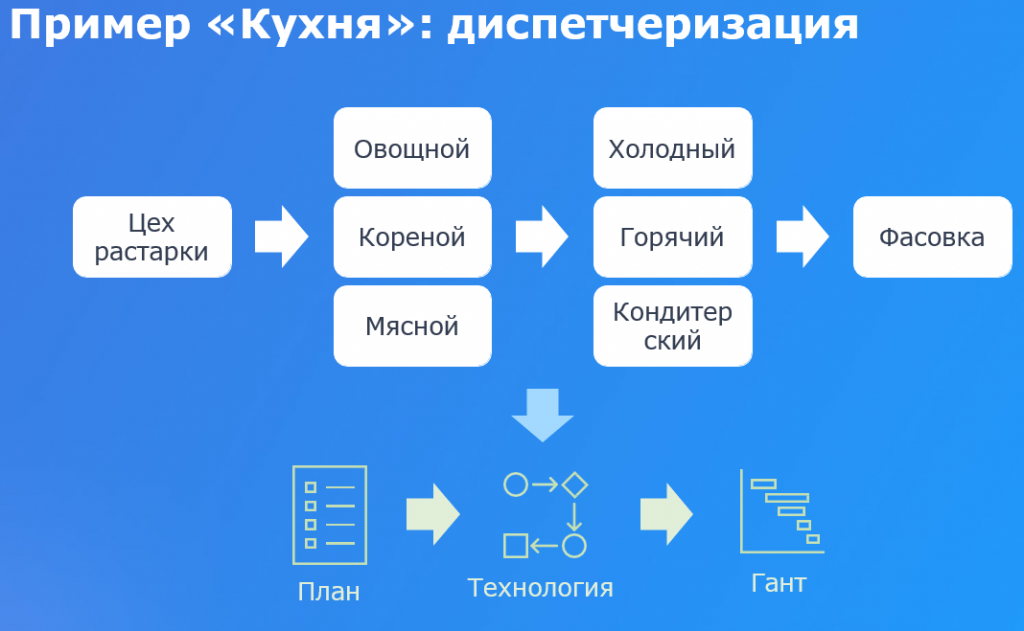
Приведу пример с производством готовых блюд. У нас был клиент, который занимался приготовлением блюд и продавал их через интернет и в розничные магазины. Сейчас такие форматы довольно распространены.
Производство было разбито на цеха приготовления. Само блюдо проходило через несколько цехов по определенной технологии. В итоге получалось готовое блюдо, которое фасовалось и отгружалось.
В нашем случае диспетчер в конце рабочего дня, примерно в 23:00, получал задание на следующий день. Это был список из 100–150 разных блюд с различными объемами. Примерно за один час, используя наши инструменты с заранее заложенными методиками и алгоритмами автоматизации планирования, диспетчер формировал диаграмму Ганта – расписание, в каком цехе, что и в какой момент должно выполняться и в какой цех передаваться. Эта диаграмма превращалась в сменные задания для каждого цеха на следующий рабочий день.
Важно понимать, что даже в рамках одной отрасли подходы могут сильно различаться. Например, если это не 150 разных блюд, а 20 одинаковых из смены в смену, то и задачи диспетчера, и необходимый инструментарий будут совершенно другими. Хотя отрасль та же и предприятия похожи, набор решений сильно зависит от конкретных условий и внешних факторов.
Выполнение производственных операций
На каждом рабочем месте у операторов должна быть возможность взаимодействия с системой. Система должна проводить сотрудника по всем этапам выполнения операции в соответствии с заданной технологией.
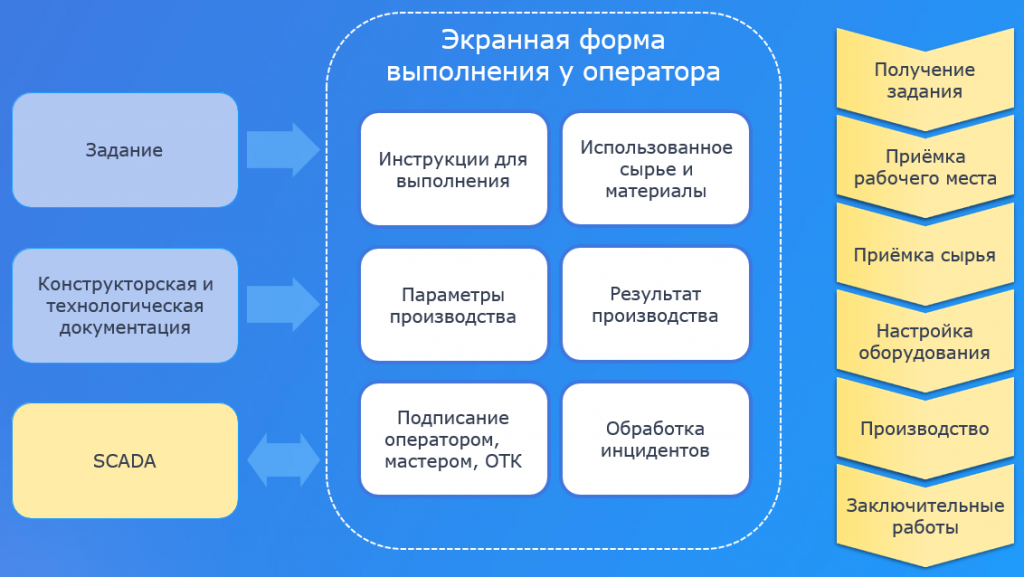
Справа на изображении показаны условные этапы выполнения одной производственной операции: от получения задания, через приемку рабочего места и сырья, настройку оборудования и непосредственно выполнения производства, до заключительных работ. И на каждом из этих этапов система должна четко подсказывать сотруднику, что именно ему нужно сделать в текущий момент времени.
Самый обычный вариант – это планшет, который висит у сотрудника на рабочем месте. На планшете выводятся инструкции по выполнению каждого этапа и каждой технологической операции.
Например, на этапе приемки сырья сотрудник должен получить материалы, удостовериться в соответствии их с теми, что требуются по заданию, зафиксировать серии, при необходимости скорректировать данные или сообщить о несоответствии. Далее этап настройки оборудования: система подсказывает, какую оснастку и как установить, как протестировать работу оборудования. Затем сам производственный процесс: какие действия выполнять, в какой последовательности.
Через этот же интерфейс оператор отмечает объем использованного сырья и что отбраковал. Причем фиксируется брак как по сырью, так и по полученным изделиям (полуфабрикатам). Важно фиксировать параметры производства для чего могут применяться системы SCADA.
Нужно понимать, что такой планшет в цехе – это устройство, к которому имеют доступ разные сотрудники. В отличие от офисной среды, где рабочее место персонализировано и при уходе компьютер блокируется, в цехе это невозможно. Поэтому необходимо подтверждение того, кто именно внес данные. Поэтому после ввода данных сотруднику желательно проходить аутентификацию. Это можно сделать, например, через ввод PIN-кода на экране, либо через сканирование QR-кода с пропуска. Полноценной клавиатуры чаще всего нет, поэтому желательно использовать простые и быстрые способы аутентификации.
Данные на одном планшете могут вводить и подписывать не только операторы, но и мастера или сотрудники ОТК, осуществляющие контроль процесса и технологии производства непосредственно на рабочем месте.
Крайне важна возможность фиксации внеплановых событий и инцидентов. Сломалось оборудование, выявлен брак сырья, требуется замена оснастки – все должно фиксироваться в системе. Система должна поддерживать процесс обработки таких инцидентов.
Пример «Кухня»: выполнение
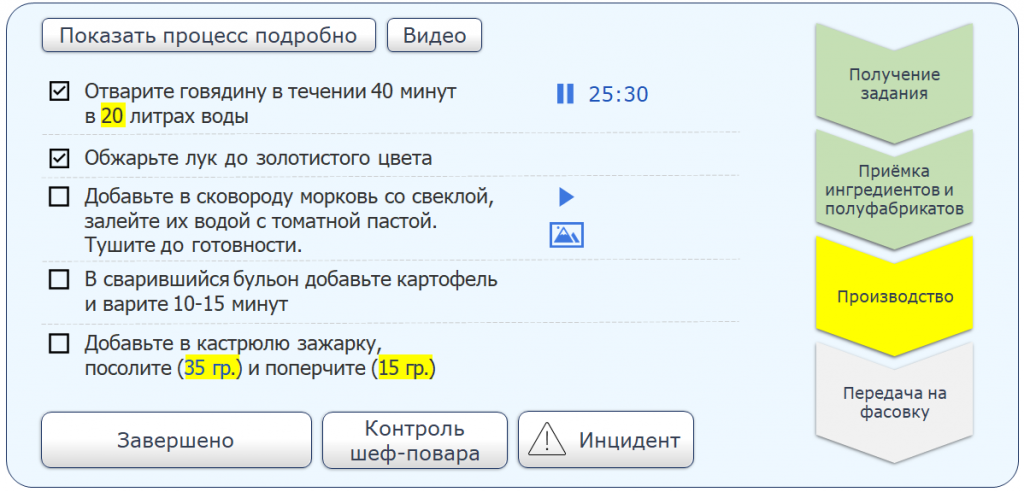
Допустим, горячий цех получил задание на приготовление борща. Ингредиенты уже поступили, приняты и подготовлены (нарезаны). Задача – приготовить блюдо. Система пошагово описывает процесс приготовления в максимально понятном и простом виде.
Дополнительно могут использоваться вспомогательные инструменты, например таймеры. Повар взял говядину, залил 20 литров воды, поставил вариться на 40 минут – система отсчитывает время и автоматически сигнализирует о завершении.
Если повар не очень опытный или готовит блюдо впервые по данной технологии, то он может открыть подробное описание процесса: с изображениями, видео, детальными инструкциями. За счет этого результат становится менее зависимым от конкретного повара, его опыта и привычек. А для бизнеса важно, чтобы блюдо было одинаковым, независимо от того, кто его готовил.
Важный момент – функция контроля со стороны шеф-повара. Он должен подтвердить, что все выполнено корректно. Система может в явном виде требовать контроля для новых поваров или просто давать возможность в случае опытного повара. Система не должна останавливать производственный процесс ради контроля — его можно выполнить в разные моменты времени. Шеф-повар может подойти за 10 минут до завершения приготовления или уже непосредственно перед передачей готового блюда на фасовку. Шеф-повару могут выводиться подсказки о том, в какой момент времени на какое рабочее место ему подойти. Это возможно, т.к. система содержит данные о поварах и их опыте, о блюдах и стадии их приготовления в настоящий момент.
Ключевые результаты и примеры внедрения
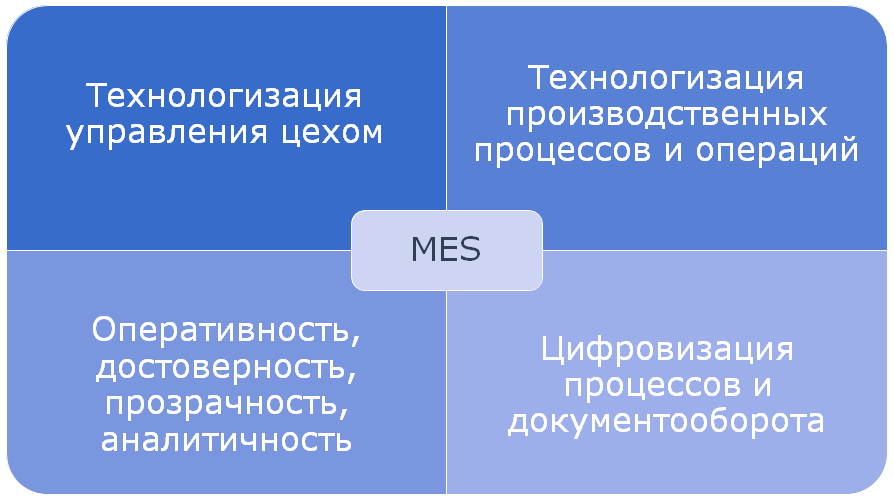
Первое – технологизация управления цехом, технологизация производственных процессов и операций. Классический пример – «Макдоналдс», где технологизировано все: от закупки сырья до уборки помещений после закрытия. Благодаря этому всегда понятно, какого качества продукт получит клиент за свои деньги. Такая технологизация позволяет использовать менее квалифицированный персонал, например студентов на почасовой работе, и при этом обеспечивать стабильный результат. Обучение не длительное. Как результат – простота масштабирования бизнеса.
Второе – MES дает новый поток данных и новые аналитики, которые характеризуются оперативностью, достоверностью и прозрачностью. Они формируются непосредственно в процессе выполнения операций, поэтому гораздо точнее, чем данные, введенные постфактум. Эти данные можно с большой эффективностью использовать для статистического, аналитического и факторного анализа, в том числе инструментами ИИ.
И третье – цифровизация процессов и документооборота.
Пример «Грибная ферма»: сбор
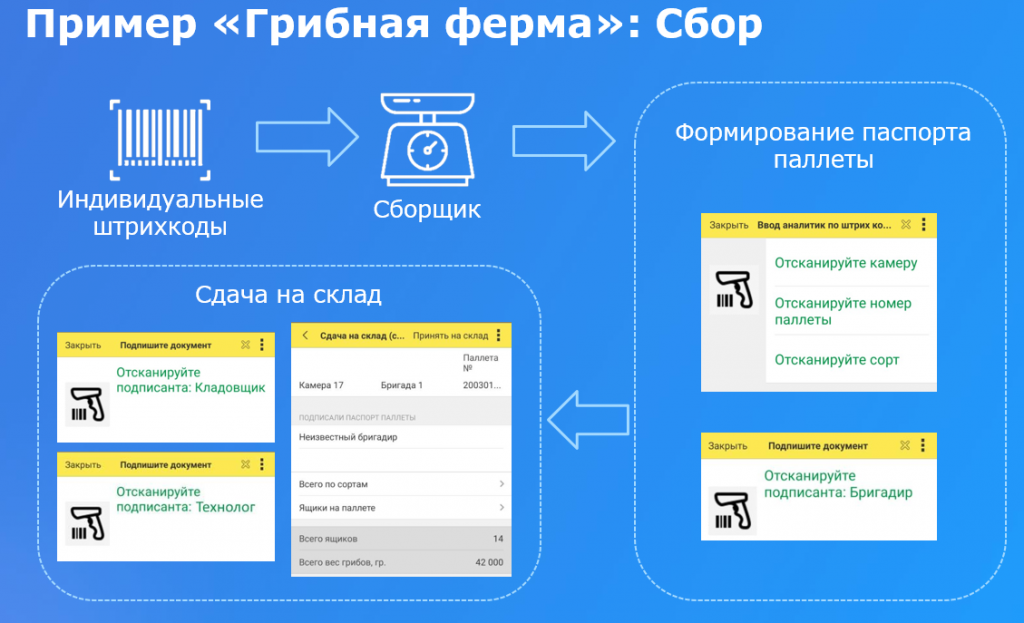
Все видели в магазинах шампиньоны, вешенки и другие грибы. У предприятия их производящего есть три ключевых производственных процесса: выращивание, сбор и складирование с фасовкой.
Мы полностью автоматизировали учетный процесс сбора. Причем пользователи не вводили в систему ни одной цифры. Все работало за счет штрихкодирования, весов и сканеров. В результате удалось обеспечить высокую точность, оперативность и достоверность данных по объемам сбора по каждому сборщику, по прохождению контроля и передачи на склад.
Систему пытались неоднократно обмануть. Например, из-за сдельной оплаты труда сборщицы пытались «перетягивать» результаты друг у друга. Возникали споры между бригадами, между складом и продажами. Но система выдержала все проверки и показала надежность и аудируемость данных.
Методология и принципы реализации
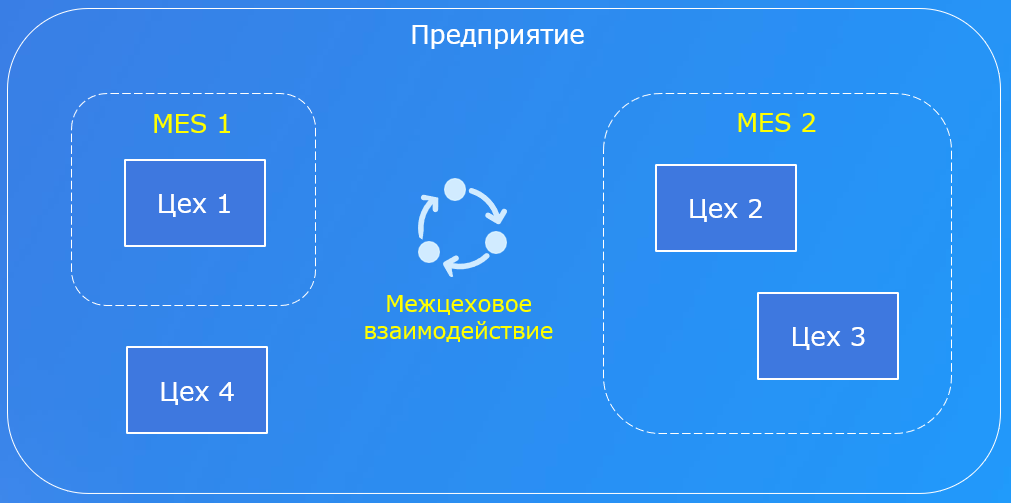
Как я уже показывал, MES-системы могут сильно отличаться друг от друга. Даже на одном предприятии в разных цехах могут использоваться разные MES. При этом важно понимать: межцеховое взаимодействие обычно не относится к MES и решается другими системами.
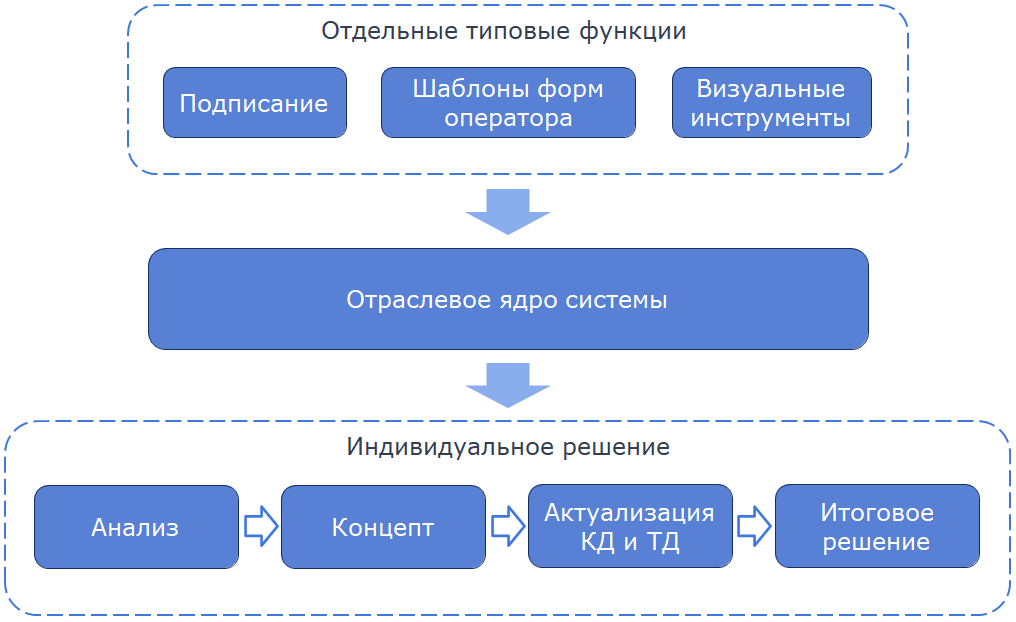
Поскольку требования к MES-системам могут сильно отличаться, универсальную систему создать невозможно. Наш подход – это отраслевое ядро системы с подготовкой индивидуального решения под конкретное предприятие.
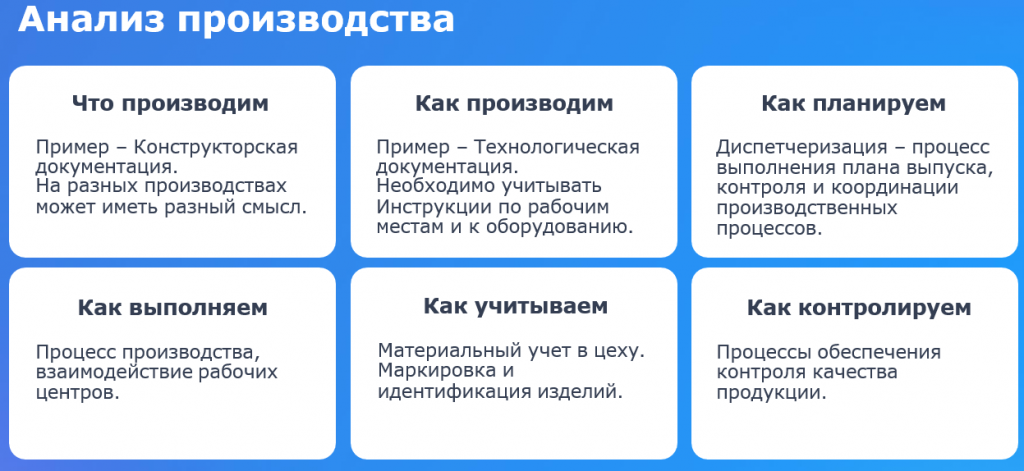
Начинать всегда нужно с анализа производства. Еще до полноценной встречи с заказчиком, на этапе пресейла, мы стараемся посмотреть цех, сформировать первую оценку производственных процессов. Только после этого можно предметно обсуждать вопросы автоматизации.
Когда внедряется ERP, заказчик обычно понимает, о чем идет речь, и может сформулировать требования. С MES это происходит редко. Практика пока не настолько распространена, даже на международном уровне. Поэтому не стоит рассчитывать, что заказчик сам скажет, что ему нужно. Это задача исполнителя – предложить варианты, исходя из целей, и вместе с заказчиком определить какие инструменты имеет смысл внедрять.
Анализ производства в рамках выполнения проекта внедрения должен быть максимально глубоким. Мы погружаемся до детального понимания конструкторской и технологической документации, подробного анализа всех производственных процессов, включая выполнение операций и процессов контроля качества.
Также важно анализировать внешние процессы. MES дает новые данные, которые могут использоваться за пределами цеха. Например, для автоматического расчета сдельной заработной платы или более точного расчета себестоимости продукции.
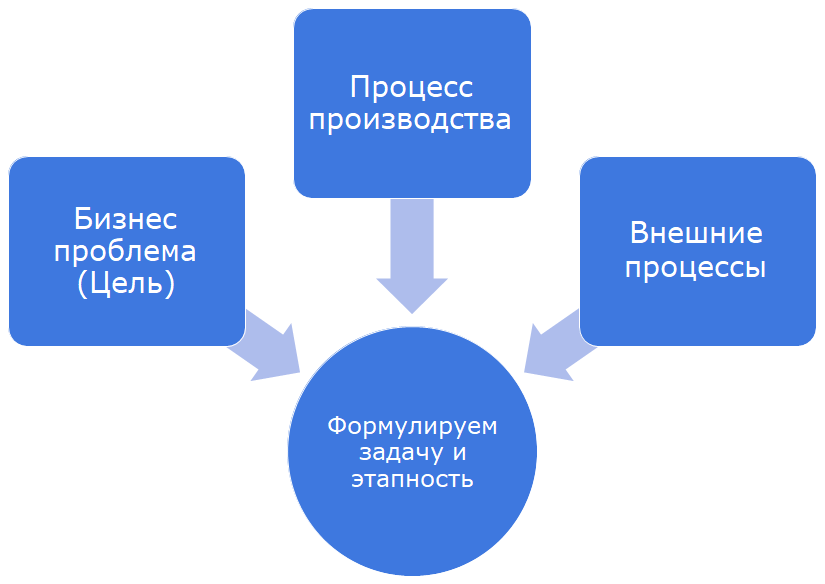
В итоге, опираясь на исходную бизнес-проблему (часто это задача масштабирования предприятия), выполнив анализ внутренних и внешних процессов мы формулируем задачи внедрения и определяем этапность.
Важно не пытаться внедрить сразу целевую систему. Заказчик до конца не понимает, что получится в итоге, а мы можем только предполагать. Поэтому внедрение нужно разбивать на этапы.
Например, если взять производство готовых блюд, можно начать с внедрения технологии приготовления в одном цехе. Если все работает – распространить на другие цеха. Затем добавить учет, потом диспетчеризацию.
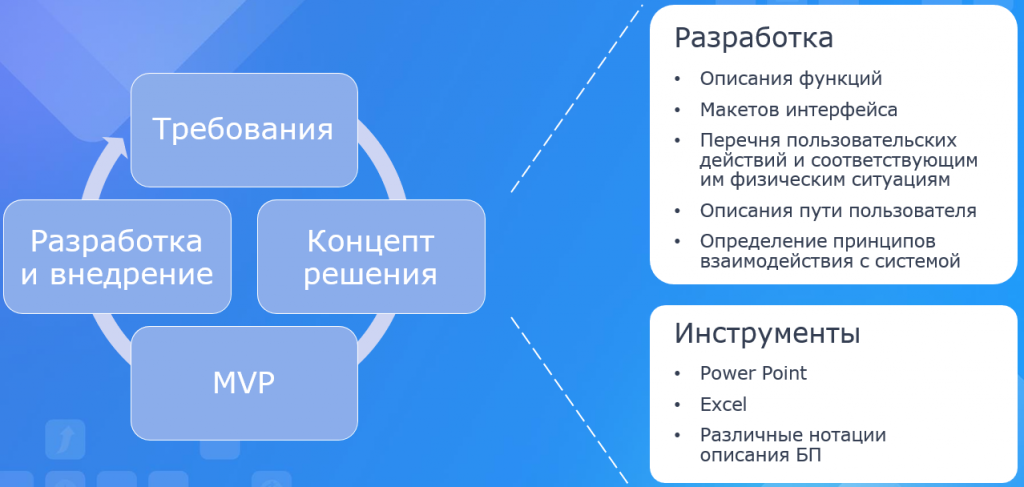
На каждом этапе формируются функциональные требования, и еще до MVP разрабатывается концепт решения. В рамках концепта нужно объяснить заказчику, что именно предлагается.
Лучше всего это делать не через объемные текстовые документы, а через макеты интерфейсов. Причем макеты должны быть привязаны к конкретным производственным ситуациям и отражать важные для заказчика производственные моменты. Показывая такие интерфейсы, можно вести предметный разговор. Текстом этого добиться сложно. Конечно, текстовые описания и нотации описания процессов тоже нужны, но основой становятся именно макеты.
Мы пробовали разные инструменты и в итоге остановились на PowerPoint. Он предоставляет необходимую гибкость: нам не нужен идеальный интерфейс, нам нужна схема, которую можно обсуждать, выделяя ключевые моменты и показывая динамику.
Ключевые принципы реализации системы MES:
-
Учет – только вперед. Если данные введены и подписаны, изменить их нельзя. Даже у администраторов не должно быть штатных интерфейсов редактирования данных, например, кнопка отмены проведения должна быть недоступна для всех. Если данные ошибочные, вводится отдельная операция корректировки, которая также подписывается. Оператор ошибся – мастер ввел корректировку и подтвердил своей подписью.
-
Свобода действий, отработка неплановых и аварийных ситуаций. В цехе никогда ничего не идет строго по плану. Но система должна позволять отражать реальную ситуацию.
-
Достаточный uptime системы, надежность. Если ERP-система остановится на полчаса – это неприятно, но не критично. Остановка MES может привести к остановке производства с серьезными последствиями для бизнеса.
-
Интуитивный и отзывчивый интерфейс. Производственные сотрудники не работают за компьютером в привычном смысле. Им нельзя давать сложные инструкции. Интерфейс должен быть максимально интуитивным, понятным и прозрачным.
-
Прозрачность учетных состояний. Работая в ERP, менеджеры и бухгалтеры могут обратиться за помощью в службу поддержки если им непонятны данные в каких-либо отчетах или непонятны причины каких-либо сообщений системы. Оператор станка этого делать не будет, в лучшем случае в перерыве или после смены. В итоге вы получите снижение качества данных и неполноценное использование управленческих функций системы.
-
Аудируемость действий.
Особенности внедрения: мотивация, риски и подготовка предприятия
При внедрении необходимо заранее продумывать мотивацию пользователей. В цехах такие системы непривычны, поэтому сопротивление будет.
Один из самых эффективных инструментов – автоматический расчет заработной платы, если это возможно на предприятии. Это помогает вовлечь сотрудников и руководителей.

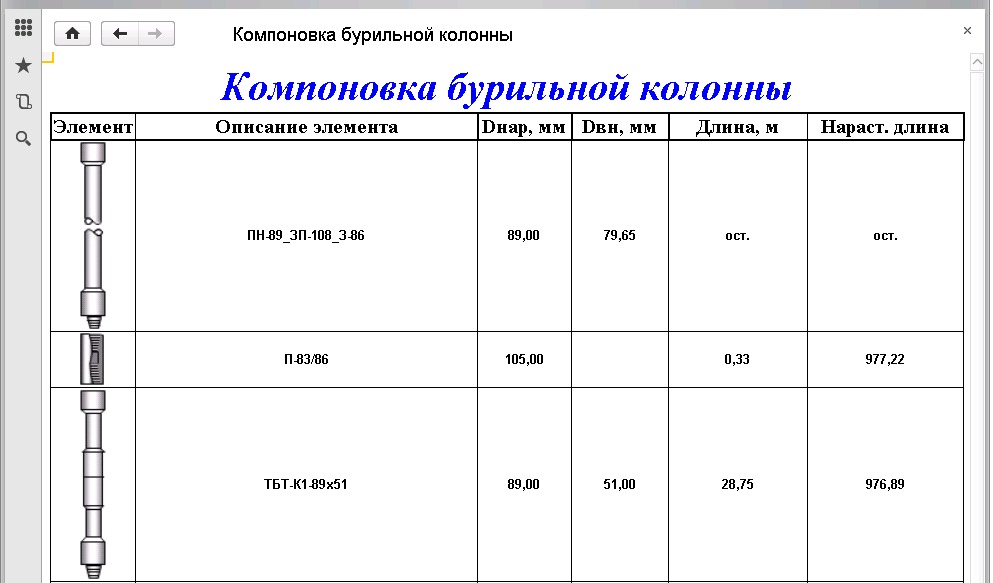
У нас был пример с автоматизацией управления бригадами бурения нефтяных скважин. Это тяжелые условия, физический труд, люди работают очень далеко от цивилизации. И в таких условиях мы пришли с системой на базе 1С. За полтора года систему разработали, внедрили и растиражировали более чем на 60 бригад. Она показала высокую эффективность.
Важно учитывать риски. Это не только сопротивление производственных сотрудников. MES дает новые данные и аналитику, и другим подразделениям тоже приходится меняться. Это может вызвать саботаж с неожиданной стороны.
Еще один из важнейших вопросов при внедрении – это готовность предприятия по исходным данным. Прежде всего – это структурированное описание всех технологических процессов производства. Например, конструкторская и технологическая документация на сборочном производстве. Или, для «кухни» из примеров, это не только рецепты, но и подробное описание технологии приготовления в разбивке для каждого цеха.
Такая документация может разрабатываться и в процессе внедрения. Но важно понимать, что сроки ее разработки могут быть очень длительными.
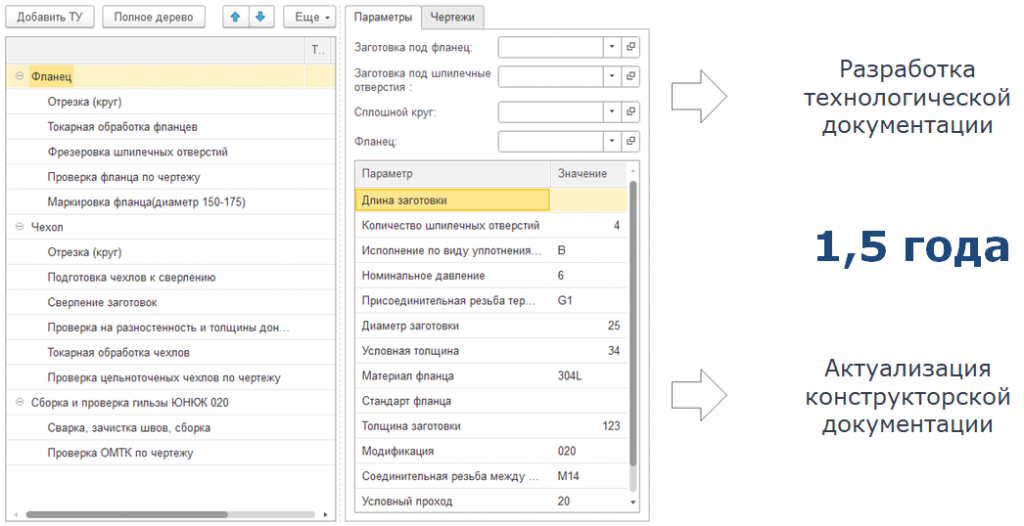
Приведу пример: сборочное производство с цехом металлообработки. Заказчик хотел масштабироваться, мы предложили внедрение в том числе MES. На вопрос о технологической документации ответ был: «Да, все есть». Но по факту это были Excel-файлы сомнительного качества и актуальности, в которых разбирался только главный технолог. Но и они использовались в основном только для первичной оценки исполнимости и трудоемкости. Многие операции были на уровне «Вася из цеха знает как».
В результате заказчик понял, что необходимо разработать, актуализировать и систематизировать документацию. На документирование ушло полтора года. Мы их поддерживали, но с точки зрения ИТ проект не двигался. С точки зрения бизнеса – наоборот, шла серьезная трансформация: предприятие перестраивалось и технологизировалось. К таким ситуациям нужно быть готовыми.
Реализация на платформе 1С:Предприятие
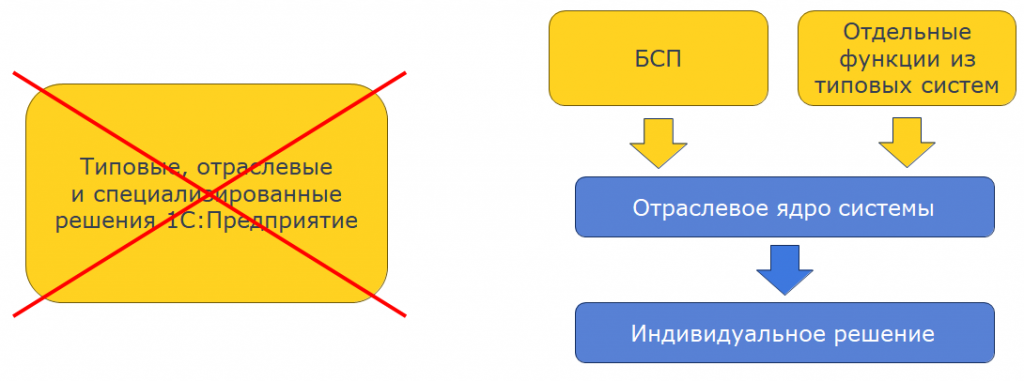
Говоря о платформе «1С:Предприятие», важно сразу понимать: готовых универсальных решений на рынке нет. И это не только про 1С – это общемировая практика. Универсальных MES-систем не существует.
Чаще всего такие системы создаются либо крупными производственными компаниями для себя, либо производителями оборудования – под свое оборудование. Например, это делают такие компании, как Siemens. Но это отдельная история и не всегда применимый вариант.
Поэтому мы в своей практике берем базовый стек – условно БСП – и начинается разработка.
Какие плюсы у платформы?
-
Доступность разработчиков.
-
Готовность разработчиков глубоко изучать предметную область. В 1С это действительно сильная сторона: специалисты привыкли разбираться в бизнес-процессах, что для MES критично.
-
Высокая скорость реализации MVP. По сравнению с другими платформами с сопоставимой функциональностью, 1С дает очень высокую скорость.
Теперь о минусах:
-
Ограниченные возможности верстки интерфейсов. Для MES интерфейсы очень важны, и здесь платформа дает далеко не лучшие возможности. Но и неразрешимых проблем мы не встречали.
-
Непривычный для разработчиков функционал и подходы. Они кардинально отличаются от привычных учетных систем. Никаких «журналов документов», кнопок «создать» и привычной учетной логики здесь быть не должно. Это другая парадигма работы. И это означает, что разработчикам приходится переучиваться.
Заключение
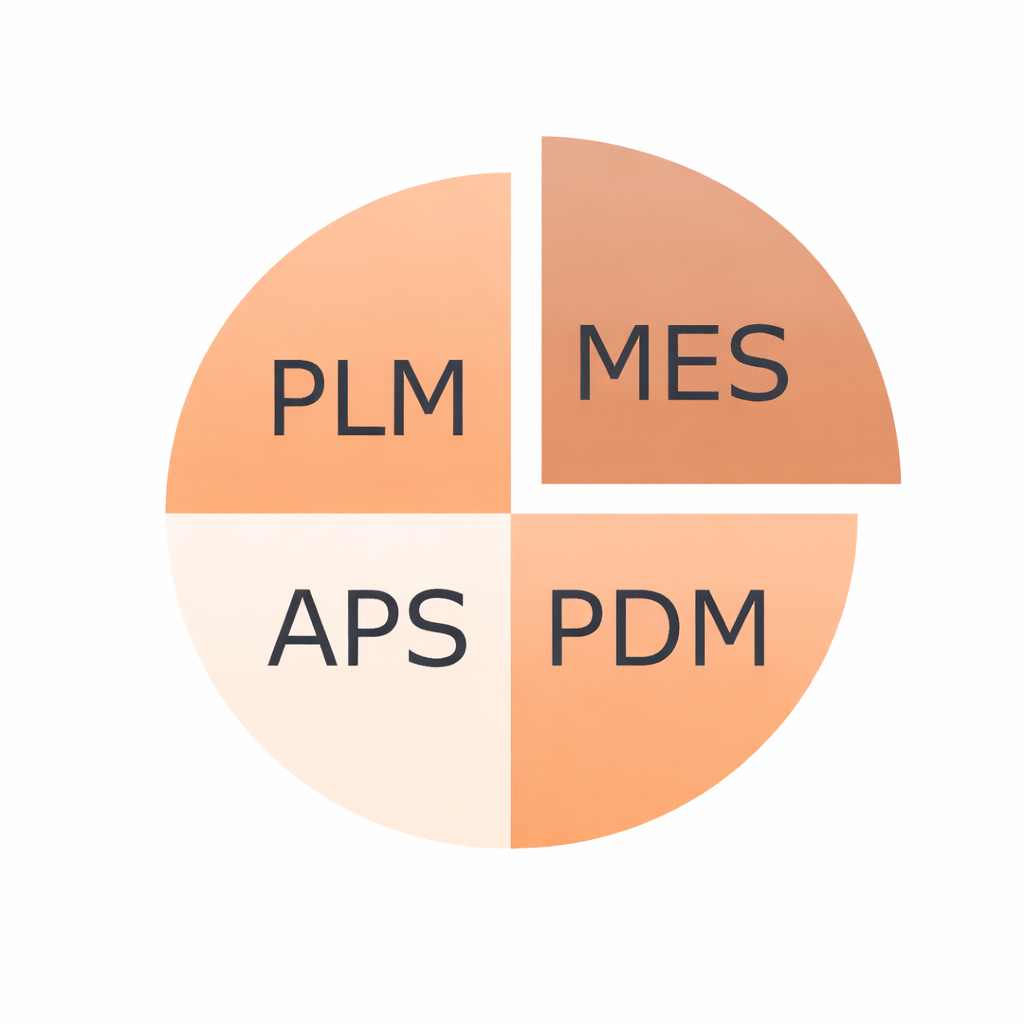
Важно понимать, что управление производством не автоматизируется одной только MES-системой. На предприятии должен существовать целый набор систем, каждая из которых решает свою задачу. Это как минимум:
-
APS,
-
MES,
-
PDM,
-
возможно PLM.
Часто их объединяют в одну систему и называют ее MES. Но у каждой из них свои задачи и требования. И хоть они и зависят друг от друга, но смешивать их не целесообразно.
*************
Статья написана по итогам доклада (видео), прочитанного на конференции Анализ & Управление в ИТ-проектах.